采购指南
自动化周转箱选型:直接运行,还是使用承载托盘?
在批量采购前,按真实输送线和小件 AS/RS 接口判断塑料周转箱能否直接运行,或是否需要承载托盘。
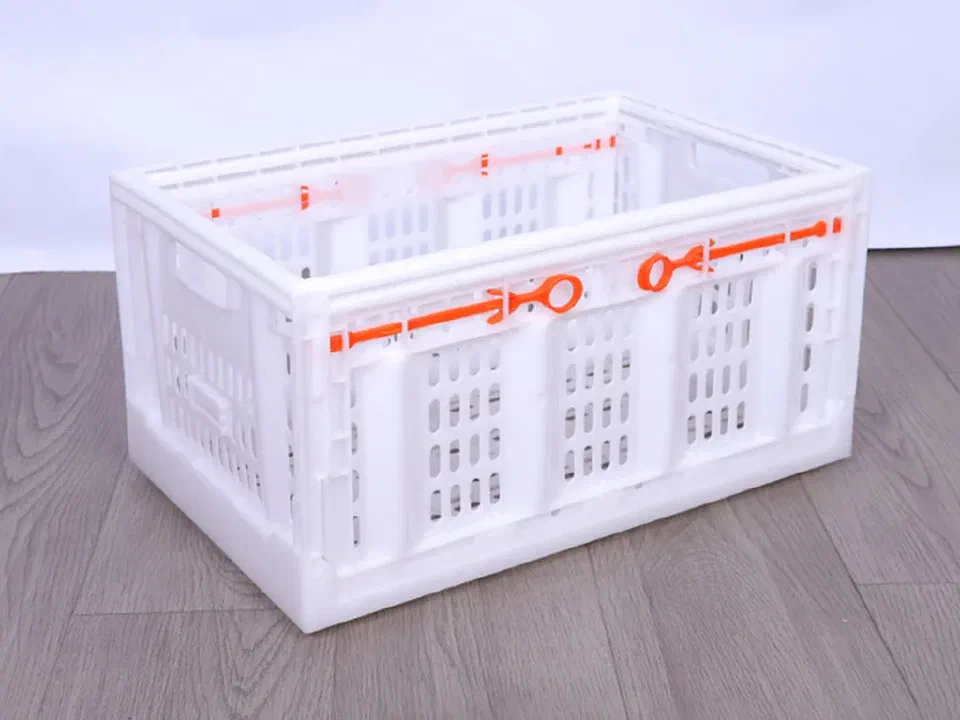
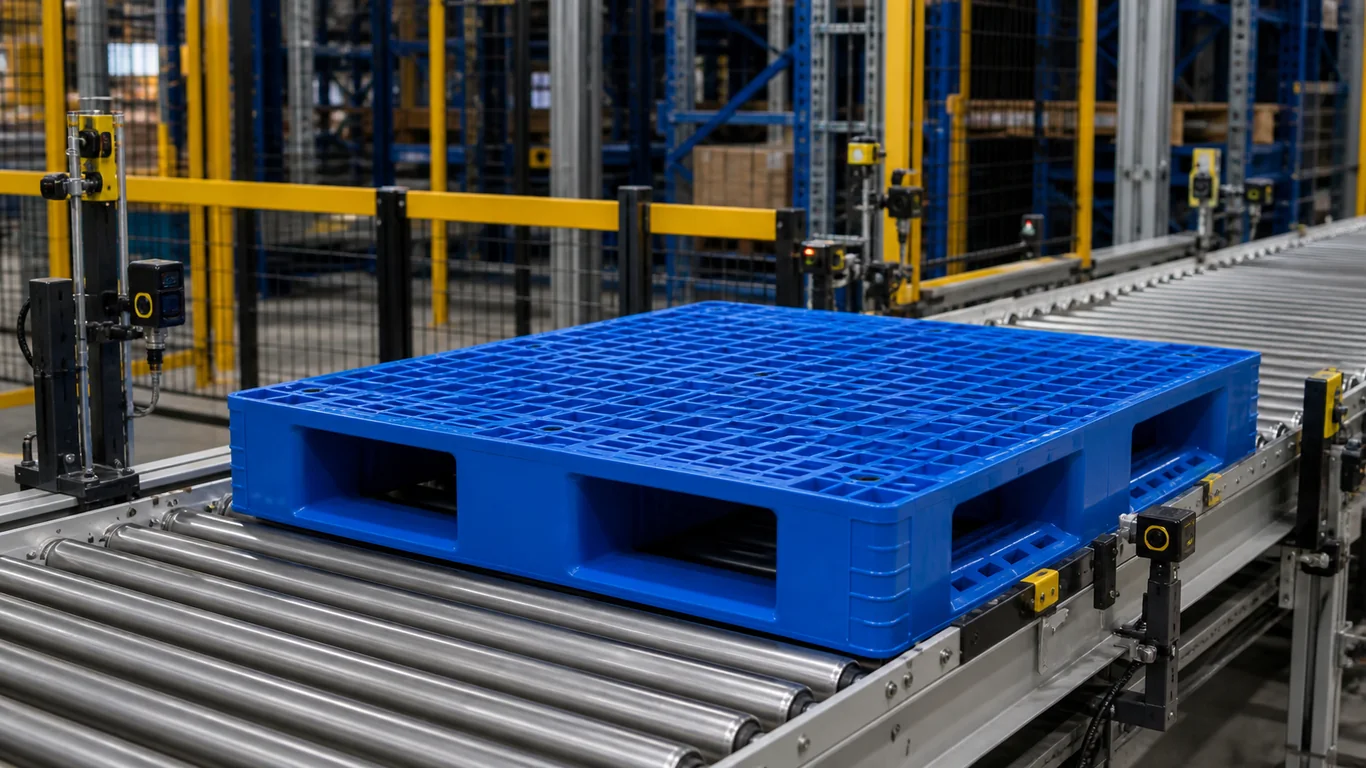
周转箱能装下货物,不等于能直接进入自动化线。箱底支脚可能落在滚筒间隙中,筋条底面可能无法平稳过渡,折叠结构或箱盖也可能进入传感器区域。目录上的长、宽、高无法单独回答这些问题。
批量采购前,应明确一个决定:这只具体周转箱能否直接通过所有输送、提升、穿梭和存储位置,还是必须放在设备方认可的承载托盘上? 不要把这个问题留到现场调试阶段。
本文不声称宝恒任何周转箱已经获得某套自动化设备批准。宝恒可以按具体产品和订单确认现有资料;设备包络和带载路线的最终批准应由系统业主或集成商完成。
先取得设备接口,而不是先套用常见箱规
向设备方索取当前版本的载具规范和图纸,并从入线到出线列出所有接口,包括旁路和异常处理路线:
- 允许的外部长、宽、高,包括箱盖、标签、鼓胀,以及可能进入线体的折叠或套叠状态;
- 空箱与满箱的最小、最大质量,货物分布及重心限制;
- 滚筒、皮带或链条接触方式,转接间隙、弯道、合流、停止和积放方式;
- 提升机、穿梭车、小件立库或货位的支撑点,以及夹取、牵引或承载方式;
- 运行方向和是否允许旋转;
- 传感器、扫码器、条码位置和静区要求;
- 温度、潮湿、清洗与洁净条件;
- 有权批准新箱体、新托盘或新修订的人。
不同自动化系统没有一个通用包络。Dematic 的官方货到人资料列出了处理周转箱、纸箱或托盘的多种存储子系统,且各自边界不同。这个例子说明应取得本项目的准确规范,而不是把某个设备数字复制到另一套系统。
判断直跑还是加承载托盘
当具体周转箱具有稳定可预测的底部接口,带载后仍处于设备包络内,并能在所有规定方向完成识别与转接时,可以评估直接运行。最终批准仍属于实际设备系统。
当箱体小于货位、底部接触不连续或易变形、现场混用多种箱体,或无法向夹具、牵引机构或穿梭车提供所需接触面时,可以先评估承载托盘。SSI SCHAEFER 的官方资料说明,在自动化小件库和输送系统中,具有特定特征的托盘常用于承载尺寸小于系统货位的载具,并列出下穿、夹持和牵引等接口。
承载托盘不是万能转接件。它会增加高度和质量,也增加一个身份和转接界面。设备方仍需批准箱体与托盘的组合、固定方式、分离方法、回流路线,以及空托盘到达错误工位时的处理。
| 决定 | 批准前需要的证据 |
|---|---|
| 周转箱直接运行 | 具体型号和修订、带载包络、箱底接触、质量范围、方向、识别方式及全路线试运行 |
| 周转箱加承载托盘 | 上述全部资料,加托盘身份、组合高度和质量、固定、接触、分离方法及空托盘路线 |
| 条件尚未定义 | 暂停报价比较,直到设备方补齐接口或指定已批准载具 |
把供应商无法猜测的设备条件写进询价
向所有周转箱供应商发送同一份自动化简表,并要求只针对本次报价的具体型号与生产修订回答。
| 询价内容 | 设备方或买方提供 | 周转箱供应商说明 |
|---|---|---|
| 几何 | 允许包络、方向、测量方法 | 外部与可用内部尺寸、底部轮廓、筋条、支脚、箱沿、箱盖及现有公差资料 |
| 载荷 | 空箱和满箱质量范围、载荷分布、支撑点 | 具体型号现有使用限制及其证据范围 |
| 转接 | 滚筒、皮带、链条、间隙、弯道、挡停、提升和穿梭接触 | 会接触设备的表面,以及可能挂住、弯曲或磨损的特征 |
| 识别 | 传感器和扫码位置、读取方向、条码静区 | 当前订单可提供的印字或标签区域、颜色和表面信息 |
| 环境 | 温度、潮湿、清洗、化学品和停留时间 | 具体型号现有材料路线与相容性资料 |
| 变更控制 | 需要重新批准的条件 | 供应商可识别的型号、模具、材料、颜色、底部、箱盖或部件变化 |
宝恒支持颜色、Logo、尺寸、模具、印字和包装定制,具体可行性按产品和订单确认。RFID 不是当前已确认的定制能力,未经单独确认不得写成可供应选项。
试验要覆盖最轻、最重和最高风险状态
空箱、轻载和满载的运行表现可能不同。Interroll 的硬质塑料箱滑道资料会要求提供箱体尺寸、类型以及由轻到重的质量范围,并指出运行速度会受载荷和箱底摩擦影响。这些条件只属于相应设备,但其可迁移的采购原则是:试验必须覆盖真实运行范围。
冻结样箱身份后,按设备方认可的方法完成全路线试验:
- 测量周转箱或箱托组合。
- 使用代表性货物、隔板、内衬和箱盖装载;正常操作可能出现偏载时,也应纳入约定的偏载工况。
- 按所有允许方向经过入线、直线、弯道、合流、间隙、挡停、提升、穿梭、存储和出线。
- 在正常线体设置下检查传感和扫码,不要只为一只样箱临时调参却不留记录。
- 观察摇晃、跑偏、冲击、箱底下挠、箱盖移动、标签损伤、无法释放和人工纠偏。
- 预先写明停止条件和异常负责人;人工排除一次卡箱不能自动等于通过。
- 样本数量和循环次数由负责的系统团队按风险决定,不编造通用次数。
批准记录应明确型号、修订、载荷范围、承载托盘、方向、设备版本、环境和排除工况。
首批之后也要维持已批准接口
来料检查应核对量产箱是否与批准样箱保持相同尺寸、底部、支脚或筋条、箱盖、闭合件、标签区域和可见身份。开裂、翘曲、缺件或混入不同修订的箱体,应在进入自动化线前隔离。
箱体、托盘、货物、隔板、箱盖、标签、材料路线、影响识别的颜色、线速、传感器、转接模块、软件逻辑、温度或清洗方式变化后,应重新评估。能在一条线运行,不等于自动适用于另一条线。
如需先统一比较供应商证据,可阅读可重复使用塑料周转箱测试证据指南 ;如尚未决定使用托盘、托盘箱还是周转箱,可先看塑料载具选型指南 。
发送边界清楚的周转箱需求
询价时请提供货物、数量、设备包络、带载质量范围、底部接触图、运行方向、箱盖和隔板要求、标签区域、环境、直跑或加托盘的决定以及试验计划。联系宝恒 可按这份资料核对现有周转箱和箱类选项;最终自动化批准仍由买方的设备负责人或集成商完成。